收录机面壳贴片 下的常做规格
收录音机 ABS 面壳:正面那道熔接痕怎么消
面壳正面的熔接痕,是注塑时两股熔体在浇口对面汇合留下的。位置由浇口决定,深浅由模温和注射速度决定。我们把模温机按机台固定分配,蒸汽模温稳定在 105℃,面壳正面熔接痕控制在肉眼不可见,四色丝印套色 ±0.1mm。
这类件的难点在哪
浇口位置先定,再谈模温
面壳浇口开在底部或侧面隐藏位置,熔体从一侧流向另一侧,熔接痕落在背面或边缘。如果结构限制只能开在正面,就用扇形浇口加高模温,让汇合处的温度差小于 8℃,痕就浅。
ABS 757 的推荐模温 60-80℃,但高光面要 100-110℃。温度上去以后,脱模要快,否则顶针位置会留顶白。顶针加延迟,配合气辅助脱模,顶白能压到看不见。
壁厚与缩水
面壳壁厚 2.0mm,局部加强筋位置做到 1.2mm,缩水差 0.8mm 会在筋位对面留下凹坑。我们把筋厚控制在壁厚的 60%,并在筋两侧加过渡斜度,缩水痕在喷涂后基本看不出来。
免喷涂件没有涂层遮盖,缩水痕只能靠模流分析提前改。每个新面壳都跑一遍模流,把缩水风险位置标出来,模具开粗前定方案。
丝印与装配
丝印四色套印,网版张力 18-22N,刮刀角度 75 度。套色偏差超过 0.1mm 就重印,重印前用酒精擦净,不能直接叠印。UV 固化能量 800-1200mJ/cm²,能量不足会掉墨。
装配时面壳与后盖的卡扣要同步受力,卡扣间隙 0.1mm。间隙大了有响声,小了装不进,我们按客户实机壳体做装配模拟,每箱抽 5 件对插。
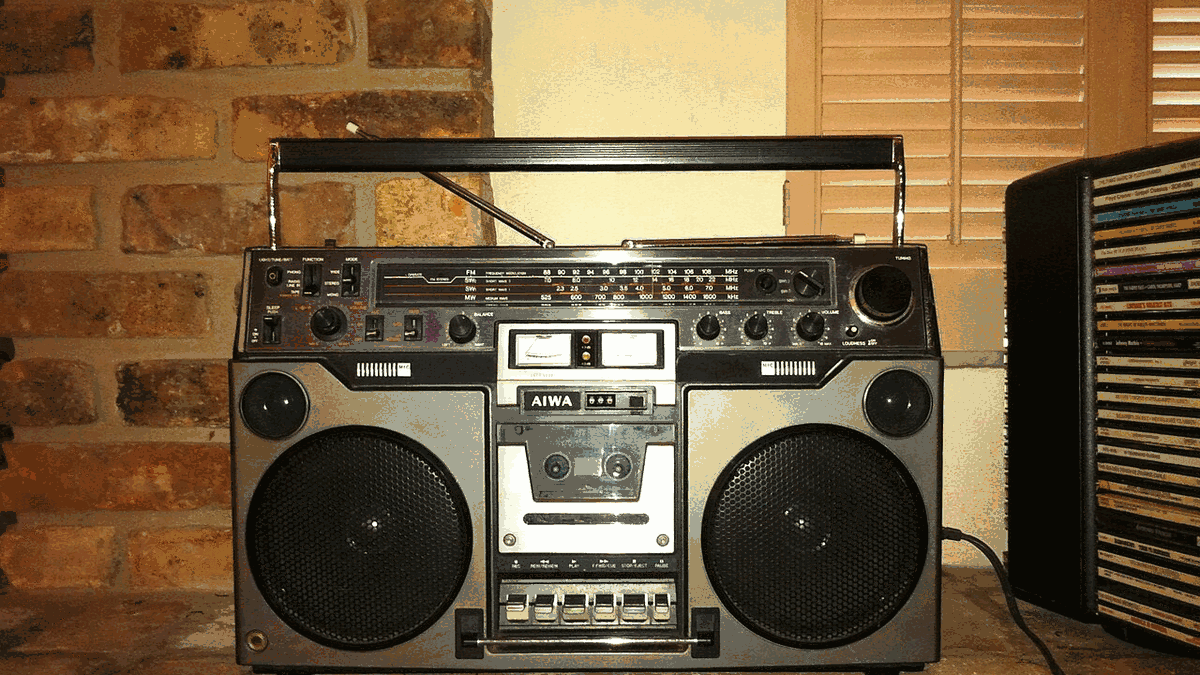
收录机 ABS 面壳参数表
| 参数项 | 取值与说明 |
|---|---|
| 材质 | ABS 757(常规)、PC/ABS 合金(耐候)、ABS 阻燃 V0(可选) |
| 壁厚 | 主体 2.0mm,加强筋 1.2mm,公差 ±0.1mm |
| 外形尺寸 | 长 180-420mm,宽 90-220mm,高 25-70mm |
| 注塑设备 | 120-280T 注塑机,配蒸汽模温机 105℃ |
| 表面 | 高光免喷涂(光泽度 ≥85GU)或喷涂 UV 罩光 |
| 色差 | 同批 ΔE≤0.8,跨批 ΔE≤1.2(D65 光源) |
| 丝印 | 四色套印,套色公差 ±0.1mm,附着力百格 5B |
| 装配间隙 | 与后盖 0.10mm,卡扣插拔力 8-15N |
| 产能 | 单机 1200-2000 件/班,月产能 4 万件 |
| 质保 | 交付后 12 个月,色差超差与掉墨包换 |
| 适配工况 | 室内使用,-10℃ 至 55℃,避免长期阳光直射 |
用在什么场合
下面三个场合都做过批量,参数表里的数字对应这些实际用法。
便携收录机整机面壳
长 260mm 的双喇叭收录机面壳,正面高光免喷涂,丝印刻度盘与品牌区四色套印,装配后正面看不到熔接痕。
桌面组合音响面板
壁厚 2.5mm 的加强型面板,挂 2kg 喇叭单元不塌陷,边缘做 0.5mm 倒角避免割手。
教学机与复读机外壳
小尺寸 180mm 面壳,按键区 12 个孔位,孔位公差 ±0.1mm,与按键面板配合不错位。
交付周期、售后与选型
交付周期
15-20 天交付,含注塑、丝印、贴片与组装。只做注塑件不丝印的 12 天。开模 22-28 天,模具费按面壳尺寸与型腔数计。
售后条款
交付后 12 个月,出现色差超标、掉墨、装配不到位,免费重做或返修。客户改版导致模具修改的,按实际工时计费,改模前提供影响评估。
选型建议
面壳先定外观等级:整机零售价 300 元以下,喷涂件足够;800 元以上建议免喷涂高光,省掉喷涂线也省环保成本。要过跌落测试的,壁厚从 2.0mm 提到 2.5mm,或改用 PC/ABS 合金。
为什么选繁成,而不是隔壁那家
下面四条都能现场核对:设备编号、记录表、报告原件。
- 12 台模温机按机台固定分配,换模不接错管路,模温波动 ±2℃。
- 免喷涂件全部先跑模流,缩水痕在开模前定方案,不靠试模碰运气。
- 丝印套色超 0.1mm 当场重印,不把偏差留到装配线。
- 每箱抽 5 件与客户实机壳体对插,装配间隙 0.10mm 写进出货记录。
常见问题
免喷涂能过耐磨测试吗?
能过 500g 荷重 100 次摩擦,表面光泽下降不超过 10%。更高要求的加 UV 硬化涂层,成本每件加 0.8 元。
能做双色面壳吗?
可以,双色机 4 台,硬胶加软胶包边,或两种颜色拼接,需要提供分色区域图纸。
面壳模具能共用吗?
同系列不同长度的面壳可共用模架,换型腔镶件,模具费省 40% 左右。
相关规格与车间记录
同类其他规格:PET 装饰贴片(收录机面壳贴片)后盖与按键面板组件(收录机面壳贴片)
- 出货包装改一箱一套,产线不用二次分拣(2026 年 10 月 28 日)
- 后盖按键手感量化,推拉力计进了试模流程(2026 年 08 月 13 日)