东莞收录音机面壳贴片:套色和熔接痕是两道关
收录音机面壳的返工,多数不是尺寸超差,而是高光面上有一道熔接痕,或者贴片套色偏了 0.3mm。这两件事在注塑机和丝印台上解决,不在装配线上解决。面壳、贴片、按键面板三类件我们放在同一层做,印完立刻比对,偏了重印,不让问题流到整机厂。
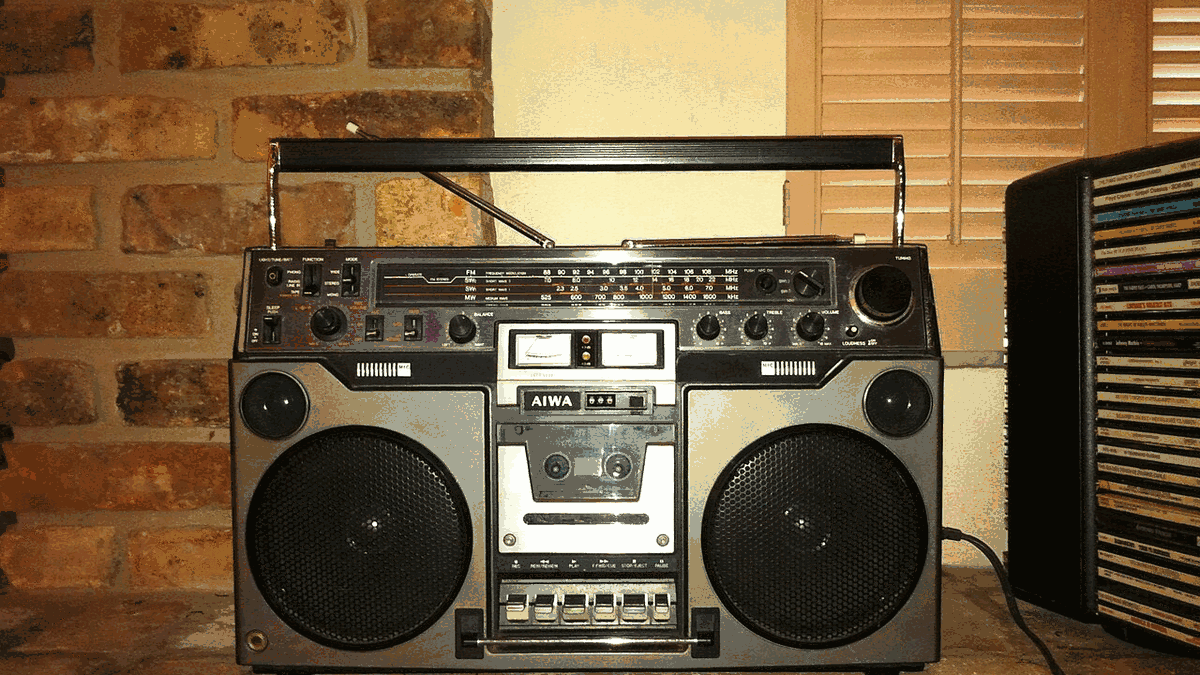
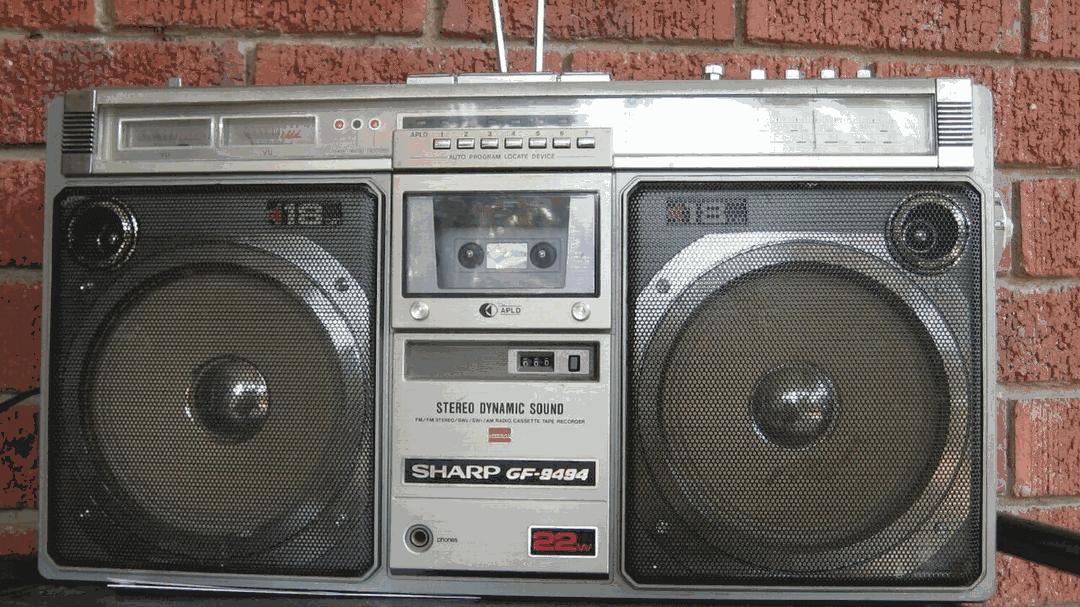
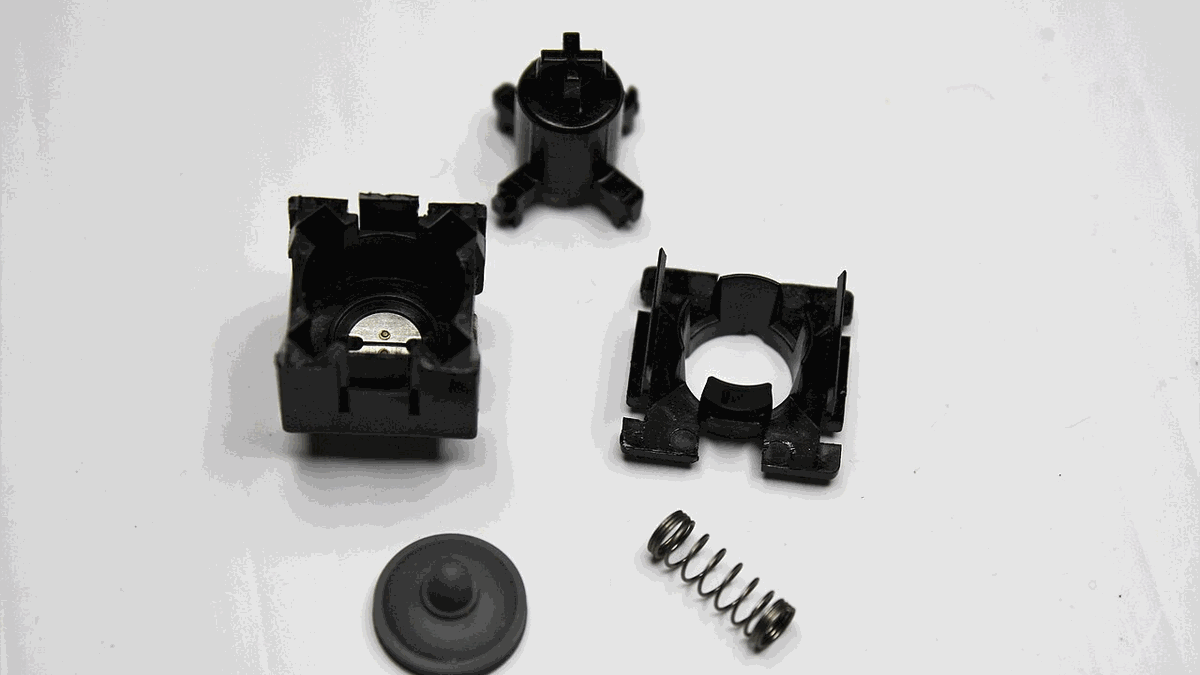
这一类下面的三个常做规格
工艺边界与报价口径
高光面壳用 ABS 757 或 PC/ABS 合金,模温要压到 100-110℃,用蒸汽模温机而不是普通水温机。模温低了,熔体在浇口对面汇合时温度已经掉下来,熔接痕就留在正面;模温高了,脱模时拉伤,高光面变雾面。我们把 12 台模温机按机台固定分配,避免换模时接错管路。
贴片分两种:一种是 PET 0.25mm 背面印刷加 3M 467 胶,贴在面壳凹槽里,套色公差 ±0.1mm;另一种是 PC 1.0mm 硬片,做视窗和装饰条,要过落球冲击。两种都在同一台丝印机上印,网版张力和刮刀角度按件号建档,换版不用重新试。
按键面板的难点在行程和手感。导电胶按键行程 1.2mm,寿命按 10 万次测试;塑胶按键用 POM 料,配合间隙留 0.08mm,太紧按不动,太松有晃动声。我们在试模阶段用推拉力计逐个测,手感曲线记进《按键手感确认表》,量产按同一台机同一模穴复现。
面壳与贴片三类件的规格边界
| 部件 | 常用材料 | 关键尺寸 | 表面工艺 | 套色/色差 | 常规交期 |
|---|---|---|---|---|---|
| 高光面壳 | ABS 757、PC/ABS | 壁厚 1.8-2.5mm | 蒸汽模高光、UV 罩光 | ΔE≤1.2 | 15-20 天 |
| PET 装饰贴片 | PET 0.25mm | 外形 ±0.1mm | 背面印刷、哑光/亮面 | 套色 ±0.1mm | 12-16 天 |
| PC 视窗硬片 | PC 1.0mm | 厚度 ±0.05mm | 硬化处理 3H | 透光率 ≥88% | 14-18 天 |
| 按键面板 | POM、ABS | 行程 1.2mm | 喷涂、镭雕 | 同批色差 ΔE≤0.8 | 15-20 天 |
| 后盖组件 | ABS 阻燃级 | 装配间隙 0.1mm | 喷涂、丝印 | ΔE≤1.2 | 16-22 天 |
选型建议
先定外观等级再定工艺。
整机售价 300 元以下的产品,面壳用普通模温加喷涂就能过关;售价 800 元以上的,正面必须是高光免喷涂,否则和竞品摆一起能看出来。
贴片胶要按使用环境选。
南方潮湿梅雨天,467 胶的初粘力下降,我们会改用带底涂的胶带;出口到高温地区的,建议改 0.05mm 的耐温胶,成本每片多 0.15 元。
视窗和面壳的收缩率要一起算。
PC 视窗和 ABS 面壳收缩率差 0.4%,装配两周后才出现缝隙。模具设计时按两种料的实际收缩率分别放缩,不要用同一个缩水率套。
过程控制
首件、巡检、出货三段检验,记录随货出。
外观判定
外观件在 D65 光源下比对封样板,色差与划伤按样判定。
不合格处理
整批隔离,48 小时内给处理方案,不混批放行。
常见问题
能做免喷涂高光吗?
可以,需要蒸汽模温 100-110℃ 加急冷急热控制,模具要单独抛光到镜面。免喷涂省掉喷涂成本和环保风险,但模具费比普通模高 30% 左右。
贴片能不能自己贴?
可以出散件,附定位工装和贴合参数卡;也可以我们贴好整套出货,贴片工序单独计价,每片 0.2-0.5 元。
面壳颜色能按潘通号调吗?
能,打色板确认后封样,量产按封样板比对。深色件建议同批生产,跨批次会有轻微色差。